Для человека, который провел половину жизни у шлифовальных и суперфинишных станков, подшипник — это не просто деталь. Это застывшая синергия металлургии, механики и трибологии. Когда мы говорим о точности класса P2 или P4, мы оперируем величинами, которые невозможно почувствовать пальцами, но от которых зависит, полетит ли турбина, устоит ли шпиндель тяжелого станка под радиальной нагрузкой и пойдет ли состав по рельсам без перегрева букс. За последние годы мировая и отечественная подшипниковая индустрия столкнулась с тектоническими сдвигами, которые заставили нас, инженеров старой закалки, переосмыслить устоявшиеся технологические карты.
Глобальный ландшафт: цифровой двойник и материаловедение
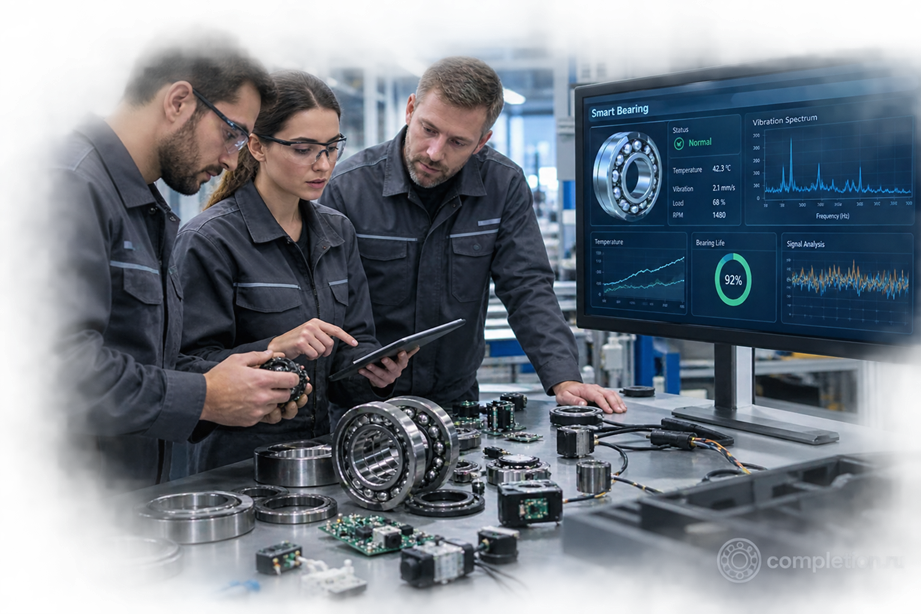
Если взглянуть на мировые вести из исследовательских центров SKF, Schaeffler или NSK, становится очевидно, что классическая механика окончательно обручилась с цифровыми технологиями. Главный тренд сегодня — это повсеместное внедрение концепции «умного подшипника» с интегрированными датчиками межосевого зазора, температуры и вибрации, питающимися от энергии вращения самого узла. Но куда более интересны сдвиги в материаловедении. Мир активно уходит в гибридные решения. Использование шариков из нитрида кремния (Si3N4) в стальных кольцах перестало быть экзотикой для аэрокосмической отрасли и стало нормой для автомобильных электродвигателей, где критически важна защита от электроэрозии.
В области обработки поверхностей стандартом становится текстурирование дорожек качения с помощью фемтосекундных лазеров. Это создает микрорезервуары для смазки, снижая коэффициент трения еще на несколько сотых долей процента и предотвращая питтинг на сверхвысоких скоростях. Мы на производстве всегда знали: шероховатость Ra в 0,02 мкм — это искусство, а современные зарубежные автоматизированные линии выдают такие параметры в стабильном серийном потоке, контролируя геометрию лазерными интерферометрами «на лету» без остановки шпинделя.
Импортозамещение в РФ: от крупного габарита к прецизионному микрону
Теперь снимем белые перчатки и вернемся в наши цеха. Как обстоит ситуация с импортозамещением в России? Скажу прямо, без кабинетного оптимизма, но и без паникерства: маховик раскручивается, но преодолевать приходится инерцию колоссального масштаба. Исторически после распада СССР многие заводы потеряли компетенции в станкостроении и инструментальном обеспечении. Когда ушли европейские и японские бренды верхнего эшелона, обнажились три ключевые уязвимости: отсутствие стабильной отечественной подшипниковой стали нужной степени чистоты по неметаллическим включениям, дефицит прецизионных шлифовальных станков и жесткая нехватка качественных смазочных материалов.
Что мы имеем на текущий момент? В сегменте крупногабаритных подшипников для железнодорожного транспорта (особенно инновационных вагонов с осевой нагрузкой 25 тс, где применяются конические кассетные подшипники типа TBU) ситуация стабилизировалась. ЕПК и другие крупные игроки смогли локализовать производство и найти альтернативные каналы поставок компонентов. Спецстали от металлургических гигантов вроде «Электростали» начали подтягиваться по качеству: уровень содержания кислорода и серы в ШХ15-ШД стал жестче контролироваться, что снизило процент усталостного выкрашивания при циклических испытаниях.
«Заместить подшипник для карьерного самосвала или буксы вагона — это задача про тонны стали и мощность прессов. Заместить шпиндельный подшипник для высокоточного обрабатывающего центра — это задача про микроны, культуру производства и стабильность температурного режима в цехе».
Самая сложная зона — это высокоточные (классы 4, 2) и миниатюрные подшипники для станкостроения, приборостроения и авиации. Здесь до сих пор сильна зависимость от китайских комплектующих премиального сегмента. Однако китайский подшипник китайскому подшипнику рознь: заводы КНР сейчас активно закупают европейское оборудование и делают колоссальный рывок. Наши лаборатории, проводя входной контроль импортируемых образцов, отмечают стабильное улучшение геометрии тел качения у ведущих брендов Поднебесной. Но цель — иметь свое. И здесь ключевым фактором становится модернизация финишных операций: освоение отечественных аналогов операций суперфиниширования хонинговальными брусками на базе кубического нитрида бора.
Особенности мелкосерийного производства и цифровая изнанка
Производство подшипников делится на два мира. Первый — это миллионные тиражи стандартных радиальных шарикоподшипников для автопрома, где автоматическая линия работает годами без переналадки. Второй мир — это изготовление специальных, уникальных подшипников под заказ: для ремонта уникального импортного оборудования, нестандартных редукторов или гидротурбин. И вот тут инженерная мысль упирается в логистический и управленческий тупик.
Когда к тебе приходит заказ на партию из пятидесяти подшипников с особым профилем бочкообразного ролика, вся классическая автоматизация рассыпается. Нужно быстро рассчитать кинематику обработки, перенастроить станки, учесть припуски на термообработку (а поводки стали при закалке Х12МФ или ШХ15 — это вечная головная боль технолога). Стандартные жесткие системы управления предприятием здесь бессильны, так как они создавались под конвейер. Опыт показывает, что для эффективного ведения таких процессов жизненно необходима гибкая crm для производства, способная динамически пересчитывать загрузку мощностей с учетом специфики кастомизированных изделий, где параметры спецификации меняются прямо во время согласования чертежа с заказчиком.
Если система управления не умеет связывать воедино шаг шлифовки, наличие свободной печи для отпуска и индивидуальные требования к радиальному зазору конкретной партии, производство погрязнет в бумажной рутине и браке. А брак в нашем деле — это миллионные убытки, ведь прецизионно обработанное кольцо, ушедшее в овальность на 3 микрона выше допуска, отправляется только в переплавку.
Взгляд в будущее: технологический суверенитет возможен?
Инженерный реализм требует признать: восстановить полную номенклатуру советских ГПЗ (Государственных подшипниковых заводов) в прежнем виде невозможно, да и бессмысленно. Нужна глубокая специализация и создание центров компетенций. Нам необходимы свои шлифовально-притирочные станки с ЧПУ, способные держать жесткость станины при длительной работе, и свои измерительные машины. Без этого мы всегда будем догоняющими.
Тем не менее, оптимизм внушает то, что молодые инженеры, приходящие сегодня в КБ, уже свободно владеют методами конечных элементов (FEA) для расчета контактных напряжений в зоне упругой деформации тел качения. Комбинация цифрового проектирования, постепенного обновления станочного парка и внедрения гибких систем управления дает нашей подшипниковой промышленности шанс не просто выстоять, но и выйти на уровень, когда словосочетание «Сделано в России» на защитной шайбе подшипника будет синонимом абсолютной надежности и долговечности.